
 English
 русский
 Español
Noticias
Inicio / Noticias / Noticias de la industria / cómo fabricar fibra de poliéster: aplicaciones, criterios de selección y orientación práctica
cómo fabricar fibra de poliéster: aplicaciones, criterios de selección y orientación práctica
2026,10,14
¿Qué es Tex en los textiles? La unidad de densidad lineal que todo comprador debe conocer
2026,10,07
Explicación del material de la tela del sofá: cómo comparar la durabilidad, los tipos de tejido y el costo
2026,09,30
Explicación de los no tejidos: en qué se diferencian los tejidos adheridos de los textiles tejidos y de punto
2026,09,23
Explicación del material spandex: propiedades de estiramiento, proporciones de mezcla y práctica de laminado
2026,09,09La fibra de poliéster es tereftalato de polietileno (PET), un polímero de condensación formado a partir de dos monómeros petroquímicos: ácido tereftálico purificado (PTA) y monoetilenglicol (MEG).
Algunas líneas más antiguas todavía usan tereftalato de dimetilo (DMT) en lugar de PTA. El polímero resultante es idéntico, pero la ruta DMT desprende metanol como subproducto, por lo que las plantas de fibra modernas prefieren el PTA, que sólo produce agua durante el paso de esterificación.
El PET de calidad de fibra se define por su viscosidad intrínseca (IV), normalmente de 0,60 a 0,70 dL/g. La resina por encima de 0,72 dL/g es más rígida y se adapta mejor al grado de botella, mientras que por debajo de 0,55 dL/g la masa fundida gira formando un filamento demasiado débil para extraerlo de manera confiable.
Los aditivos ingresan antes del hilado: el dióxido de titanio crea un brillo semi-opaco o completamente opaco, los masterbatches dan color teñido y los estabilizadores térmicos protegen el polímero durante el estirado a alta temperatura.
Una variante menos común, el tereftalato de policiclohexilendimetileno (PCDT), utiliza un glicol diferente y ofrece una mejor resiliencia para los hilos de tapicería. Más del 95% de la fibra de poliéster producida a nivel mundial es PET, por lo que el proceso aquí descrito comienza y termina con ese polímero.
La polimerización ocurre antes del hilado y la consistencia de esta etapa determina todo lo que sigue.
MEG y PTA reaccionan primero entre 190 y 230 C bajo presión para formar tereftalato de bis (2-hidroxietilo), un intermedio de bajo peso molecular. La segunda etapa se ejecuta a una temperatura de 260 a 280 C casi en vacío a medida que se destila el exceso de MEG y crecen las cadenas de polímero. Los compuestos de antimonio, titanio o germanio catalizan la reacción y el proceso se detiene cuando la masa fundida alcanza el IV objetivo.
Luego, el PET fundido se extruye en hebras, se enfría en agua fría y se corta en trozos de aproximadamente 3 a 4 mm. Las virutas se cristalizan y se secan hasta una humedad inferior a 30 ppm antes de que puedan fundirse nuevamente. El agua ataca al PET a la temperatura de hilado y escinde la cadena molecular, por lo que un chip húmedo significa un filamento débil.
El hilado por fusión convierte chips de PET secos en filamento continuo en una operación ininterrumpida y es el paso más rápido de toda la cadena.
La velocidad de recogida es la palanca principal: una velocidad más alta imprime más orientación molecular en el filamento, lo que reduce la relación de estiramiento necesaria más adelante y produce un hilo con un perfil de contracción diferente.
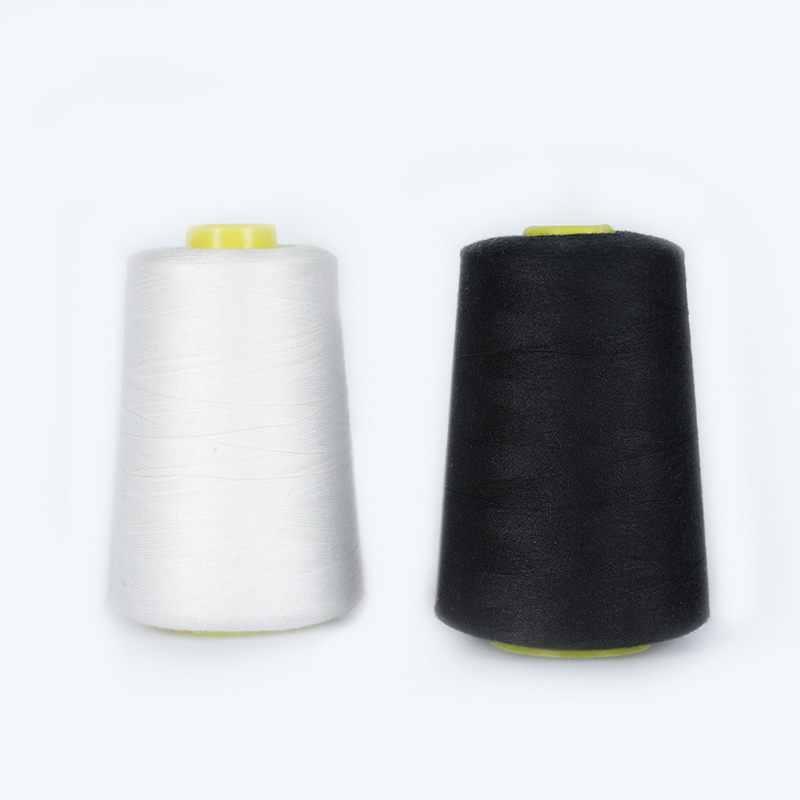 Hilo de coser de poliéster con bajo alargamiento y textura suave Este hilo de coser de poliéster ofrece un bajo alargamiento, ninguna elasticidad y buena solidez del color. Conviene a la discusión sobre el estirado porque sus propiedades mecánicas están determinadas por la orientación del filamento y la velocidad de captación. Ver producto →
El filamento recién hilado es demasiado débil y elástico para usarlo directamente, y el estirado es el paso mecánico que soluciona ambos problemas.
El hilo se estira de 3 a 5 veces su longitud original entre rollos de godet calentados. Las cadenas de polímeros se orientan a lo largo del eje de la fibra, la tenacidad aumenta de aproximadamente 1,5 a 4,0-5,5 g/d y el alargamiento de rotura cae de más del 100% al 20-40%. La temperatura de estiramiento, la relación de velocidad y la zona de relajación determinan el equilibrio entre resistencia y contracción.
Para un hilo 75D/36F, el diámetro del orificio de la hilera se sitúa cerca de 0,2 mm y la relación de estiramiento se establece de modo que el alargamiento final se mantenga en torno al 30%; Cambie cualquiera de los parámetros y la sensación al tacto de la tela cambiará aunque el número de hilos no lo haga.
En el caso de los hilos para prendas de vestir, suele seguir una etapa de texturizado. La textura por falsa torsión calienta, tuerce y desenrosca el filamento para crear un rizado, mientras que la textura por chorro de aire enrolla los filamentos con aire comprimido para crear una estructura más suave y voluminosa.
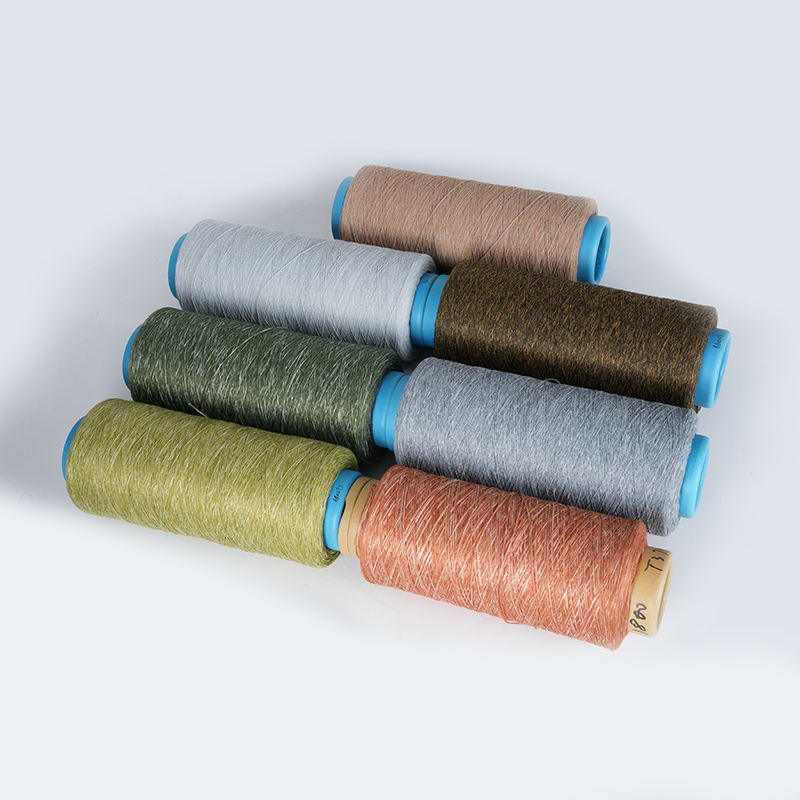 Hilo texturizado de aire coloreado para tejer y tapizar El hilo con textura de aire imita los hilos básicos y puede emular la lana, el algodón o el lino. Disponible en deniers como 160D a 1800D, es útil para alfombras, cojines y nidos de mascotas, lo que lo convierte en una opción relevante después de las etapas de texturizado. Ver producto →
La misma masa fundida de poliéster puede convertirse en hilo de filamento continuo o fibra cortada cortada a una longitud fija, y la elección cambia la tela y no solo el hilo.
Hilos continuos con una superficie lisa y uniforme. La baja tendencia a la formación de bolitas, la alta resistencia y una caída nítida lo convierten en el producto predeterminado para ropa deportiva, forros, cortinas e hilos de coser.
Corta longitudes de 38 a 90 mm, rizadas e hiladas en sistemas de algodón o lana. Proporciona un tacto más cálido y suave, se mezcla fácilmente con fibras naturales y predomina en el vellón, las prendas de punto y la ropa de trabajo.
La producción de grapas añade tres pasos después del estirado: engarzado, termofijado de 120 a 180 C y corte. El rizado proporciona volumen y cohesión, el ajuste por calor bloquea el rizado en su lugar y la longitud del corte se adapta al sistema de hilado que procesará la fibra.
El poliéster se especifica mediante números en lugar de adjetivos, y cinco parámetros cubren la mayoría de los riesgos prácticos de abastecimiento.
| Parámetro | rango típico | Impacto práctico |
| Denier por filamento | 1,5 a 6,0 | Sensación al tacto, cubierta de tela, uniformidad de tono. |
| Tenacidad | 4,0 a 5,5 g/día | Resistencia de las costuras, durabilidad de la cuerda y del cinturón. |
| Elongación de rotura | 20 a 40% | Estiramiento y recuperación en forma de tejido. |
| Contracción por aire caliente | 3 a 7% | Estabilidad del lavado y planchado de prendas. |
| Recuperación de humedad | 0,4% | Velocidad de secado, estática, comportamiento de teñido portador. |
Debido a que el teñido no puede realizarse en ebullición, los recortes en la calidad del polímero se manifiestan como una variación de tono mucho antes de que aparezca una rotura del hilo. Realice una pequeña prueba de absorción de tinte en cualquier lote nuevo antes de comprometerse con la producción a granel.
La mayor parte del poliéster se tiñe en forma de hilo o tela, pero la fibra teñida con masa se colorea durante el hilado, lo que elimina por completo el baño de tinte y mejora la solidez del color.
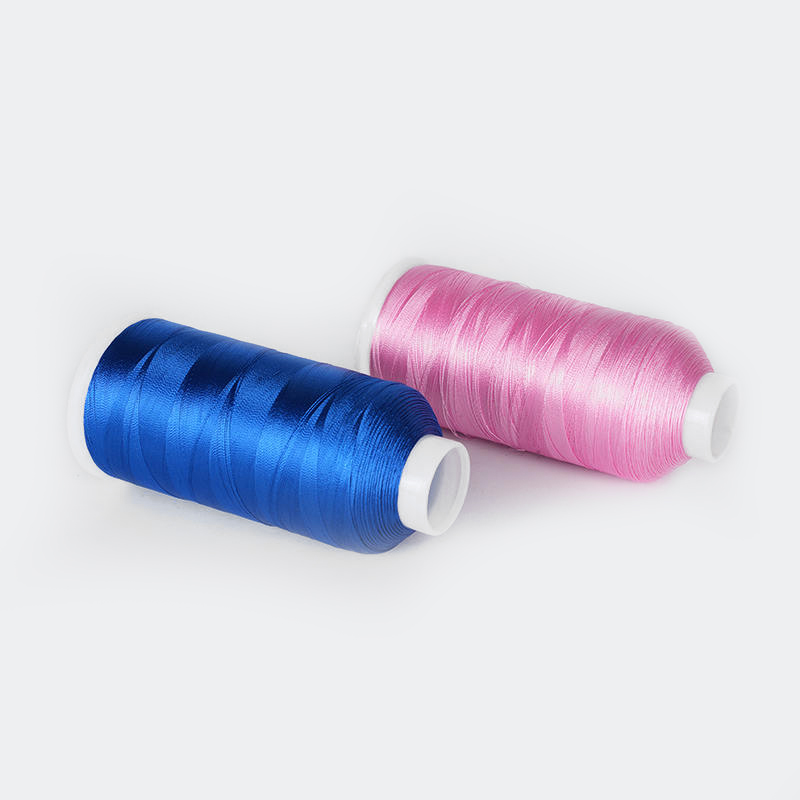 Hilo de bordar de poliéster con alta resistencia y elasticidad Hecho de poliéster FDY, este hilo de bordar es fuerte, resistente a la decoloración, elástico y resistente a las arrugas. Complementa el contexto de la fibra teñida al ofrecer una opción duradera para aplicaciones de bordado. Ver producto →
El poliéster reciclado sigue casi el mismo camino y sólo cambia el punto de partida.
Las botellas de PET posconsumo se lavan, se desmenuzan, se secan y se funden, luego se vuelven a polimerizar o se introducen directamente en una línea de hilado. El rPET reciclado mecánicamente generalmente ingresa con un IV más bajo que el chip nuevo, por lo que los productores lo mezclan con polímero virgen o realizan una polimerización en estado sólido para reconstruir el peso molecular.
La certificación GRS verifica la afirmación de contenido reciclado, lo cual es importante cuando una marca informa emisiones textiles de Alcance 3 o realiza un seguimiento de las proporciones de insumos reciclados. Para el lado de la materia prima, consulte cómo se fabrica el hilo reciclado y qué materias primas se utilizan .
El poliéster virgen requiere MEG y PTA derivados del petróleo, pero el poliéster reciclado reemplaza hasta el 100% de esa materia prima con botellas de PET posconsumo. La fibra resultante sigue siendo PET con las mismas propiedades químicas y mecánicas.
El PET comienza a degradarse notablemente por encima de los 300 C. El hilado se mantiene justo por encima del punto de fusión, a la temperatura más baja que aún proporcione un flujo estable, para proteger el peso molecular y evitar la formación de gel.
Una línea de hilado produce una bobina enrollada en minutos, pero la cadena completa desde el monómero en bruto hasta el filamento listo para la tela suele tardar uno o dos días cuando se incluyen la cristalización, el secado, el estirado y el fraguado.
No. Una fibra cortada estirada tiene esencialmente la misma tenacidad que un filamento estirado del mismo denier, porque ambos pasan por el mismo paso de orientación. La diferencia es la fuerza táctil, no mecánica.
¿Qué es Tex en los textiles? La unidad de densidad lineal que todo comprador debe conocer
2026-10-07Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *


